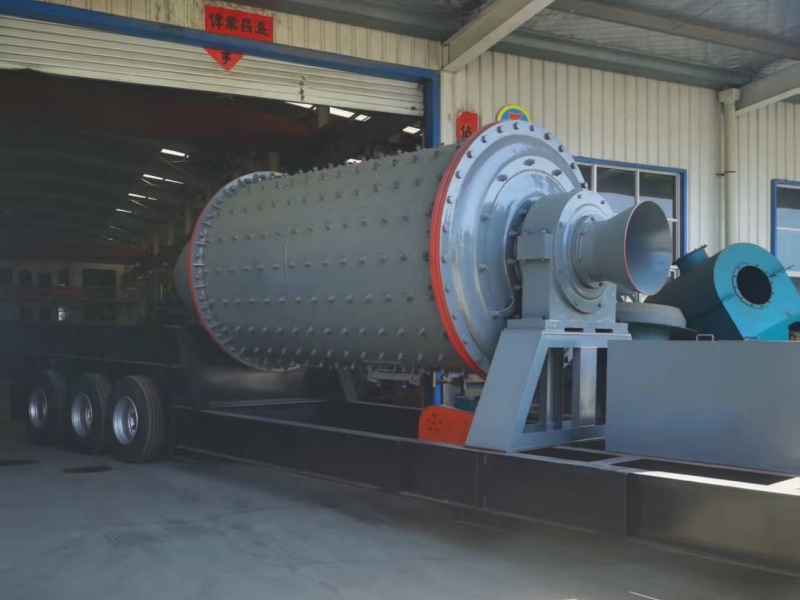
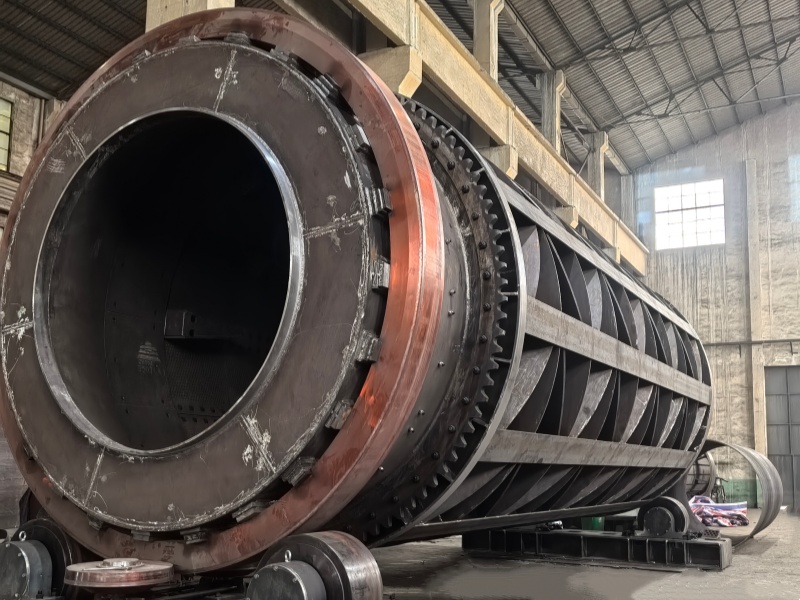
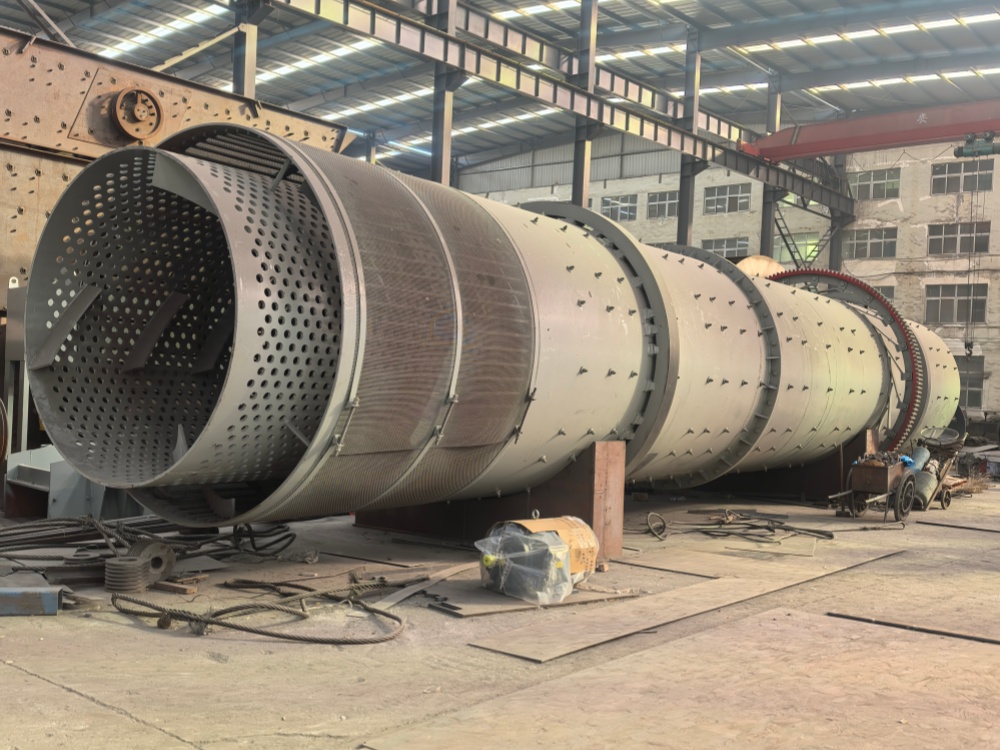
在粉磨作业中,出磨产品的细度是衡量质量的核心标尺。当细度偏离控制范围时,如何科学调整喂料量,往往是操作工最关心的问题。喂料量并非越小越细,也不是越大越好,其中的调控逻辑需要根据系统特性精准把握。
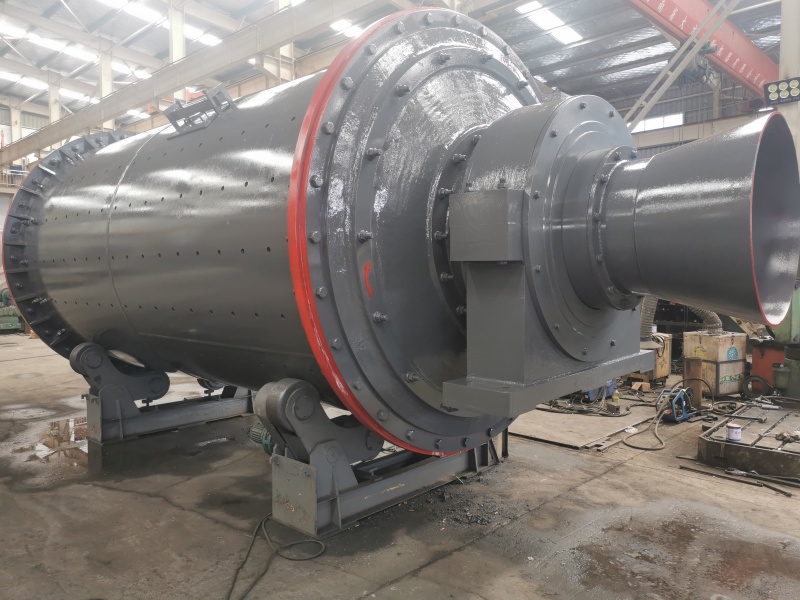
一、开路与闭路,调控逻辑要分清
对于开路粉磨系统,出磨即成品,细度变化直接反映磨内工况。若细度突然变粗,通常意味着磨内物料充盈度过高,研磨能力不足,此时应适当减少喂料量,让磨机“轻装”运行,延长研磨时间;若细度偏细,则说明料层偏薄,可适当增加喂料,提升产量。
而在闭路系统中,由于选粉机的参与,判断需更严谨。出磨粗、成品细,问题可能出在选粉参数而非喂料;若出磨与成品同步变粗,则需果断减料,优先恢复磨机的粉磨效率。
二、多重信号辅助判断,拒绝盲目操作
仅靠细度筛余决策往往滞后,建议您同步关注以下实时参数:
听音辨位:磨音沉闷,说明磨内料多,需减少喂料;磨音清脆、冲击声强,则代表料少,可适当增加。
观察电流:主机电流下降通常反映负荷不足,是增料的信号;电流异常攀升则需警惕过载风险。
监控压差:对于立磨系统,压差骤升往往预示着循环负荷过大,此时减料是保护设备的优先选择。
三、微调为主,稳中求进
调整喂料量应恪守“少量多次”原则。单次调整幅度不宜过大,给系统留出反应时间(通常为15-30分钟),待细度趋于稳定后再进行下一步微调。避免频繁大幅增减,以防造成细度“过山车”式波动。
四、不可忽视的外部因素
当细度出现异常时,在调整喂料前,建议优先排查:
入磨物料性质:水分、粒度或易磨性发生突变时,粉磨效果会急剧变化,此时需根据物料现状反向调整喂料。
研磨体状况:研磨体磨损严重或级配失衡,即使减少喂料也难以恢复细度,需及时补球或倒球。
风量匹配:风量不足会导致细粉排出不畅,此时增加喂料只会加剧磨内过粉磨。
五、总结
调整喂料量以控制出磨细度,是一项动态平衡工作。核心在于确保台时产量与质量控制的统一。操作中请牢记:先查设备与物料,再动喂料;小幅微调,看曲线走势;稳定料流,才能产出精品。